 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
8 afgørende DFM-regler for pladebearbejdning
Når du bringer et nyt produkt på markedet, er hastighed og omkostninger altafgørende. I produktionsverdenen findes et begreb, der hedder DFM (Design for Manufacturability). Kort sagt betyder det, at du designer dine dele, så de er nemme – og dermed billige – at fremstille.
Hvis et design er for komplekst eller ignorerer metallets fysiske grænser, fører det til "friktion i produktionen": højere priser, længere ventetider og større risiko for fejl. Hos Norck vil vi gerne hjælpe dig med at undgå de faldgruber.
Uanset om du er en erfaren ingeniør eller en virksomhedsejer, der udvikler en prototype, sikrer disse otte enkle regler, at dine pladedele bliver af høj kvalitet og omkostningseffektive.
1. Buk ikke for skarpt (bukkeradius)
Tænk på et stykke metal som et stykke pap. Hvis du prøver at folde det for skarpt, revner yderkanten, eller der opstår fine revner i overfladen ("crazing").
-
Den enkle regel: Den indvendige "kurve" i bukket skal mindst svare til metallets tykkelse.
-
Forretningsmæssig betydning: Hvis du designer alle dine buk med samme radius, kan vi bruge ét enkelt værktøj til alle bukkene. Det sparer os tid på opsætningen og sparer dig penge på arbejdslønnen.
2. Giv dine huller lidt luft
Hvis du placerer hullet for tæt på det sted, hvor metallet bukkes, strækkes hullet og ender med at blive ovalt. Så bliver det umuligt at føre skruer eller stifter igennem.
-
Den enkle regel: Placer huller mindst to gange materialetykkelsen fra en bukkelinje.
-
Forretningsmæssig betydning: Det sikrer, at din komponent passer fejlfrit sammen allerede første gang, og eliminerer kostbare fejl i form af omarbejde eller kasserede komponenter.
3. Brug "aflastningsudskæringer" for at undgå revner
Når du bukker metal langs en lige kant, forsøger metallet at rive sig fra hinanden i hjørnet. For at forhindre det skærer vi et meget lille hak, en såkaldt aflastningsudskæring, i hjørnet.
-
Den enkle regel: Tilføj en lille rektangulær eller rund udskæring for enden af dine bukkelinjer.
-
Forretningsmæssig betydning: Det giver en ren og professionel finish, og delen knækker ikke under tryk, så dit produkt bliver mere robust for dine kunder.
4. Gør dine flanger lange nok
En "flange" er den del af metallet, der bukkes op. Vores maskiner har brug for tilstrækkelig overflade til rent faktisk at kunne gribe fat i metallet og bukke det. Hvis flangen er for kort, er det som at prøve at folde en lillebitte papirstrimmel med kæmpe fingre.
-
Den enkle regel: Sørg for, at flangen er mindst 4 gange så lang som metallets tykkelse.
-
Forretningsmæssig betydning: Længere flanger gør det muligt for os at bruge standardværktøjer. Korte, "ulovlige" flanger kræver dyre specialværktøjer, der kan fordoble dine produktionsomkostninger.
5. Respekter metallets "fiberretning"
Metalplader fremstilles ved at blive valset ud på et valseværk, hvilket giver dem en "fiberretning" ligesom træ. Metal knækker langt lettere, hvis du forsøger at bukke det i samme retning som fiberretningen.
-
Den enkle regel: Design din del, så bukkene går på tværs af fiberretningen og ikke langs med den.
-
Forretningsmæssig betydning: Det er en "skjult" regel, der forhindrer, at dine dele svigter eller revner flere måneder efter, at de er leveret til dine kunder.
6. Undgå lange, smalle udskæringer
Laserskærere arbejder med intens varme. Hvis dit design har meget lange, tynde "fingre" eller smalle slidser, kan varmen få metallet til at slå sig eller vride sig som en Pringles-chip.
-
Den enkle regel: Gør smalle udskæringer mindst 1,5 gange bredere end metallets tykkelse.
-
Forretningsmæssig betydning: Det holder dine dele plane og nøjagtige, så de ser eksklusive ud og passer ind i din endelige montage, uden at de skal tvinges på plads.
7. Planlæg efter "tilbagefjedring"
Metal er en smule elastisk. Når vi bukker det til 90 grader og slipper maskinen, vil det naturligt "fjedre lidt tilbage" (måske til 88 eller 89 grader).
-
Den enkle regel: Vær fleksibel med dine tolerancer. Hvis en del ikke behøver at være præcis 90,00 grader for at fungere, så giv lidt spillerum i dine specifikationer.
-
Forretningsmæssig betydning: For stramme tolerancer, hvor det ikke er nødvendigt, øger tiden og omkostningerne til kontrol. Standardtolerancer for pladebearbejdning holder dit projekt inden for budgettet.
8. Brug standardhulstørrelser
Hvis du laver et hul med en diameter på præcis 5,123 mm, kan vi blive nødt til at anskaffe et specialbor alene til din ordre.
-
Den enkle regel: Brug hulstørrelser, der findes som standard (f.eks. 5 mm, 6 mm eller 1/4 inch).
-
Forretningsmæssig betydning: Fordi vi bruger standardstørrelser, kan vi nemt udstanse din ordre med vores eksisterende stanseværktøjer, og med vores hurtige stansemaskiner kan din ordre ekspederes næsten med det samme.
Konklusion: Hvorfor samarbejde med Norck?
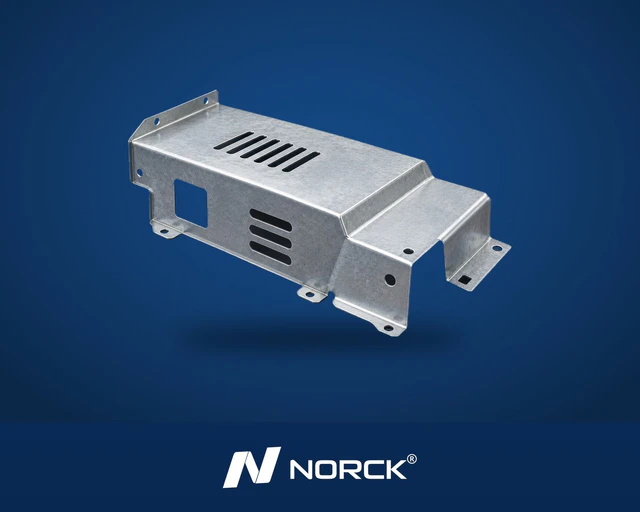
Hos Norck mener vi, at produktion skal være gennemsigtig, tilgængelig og af høj kvalitet. Du behøver ikke at være ekspert i metallurgi for at få professionelle resultater – du har bare brug for den rette partner. Vores ingeniører kontrollerer dine designs i forhold til disse regler, så snart du uploader dem, og giver dig hurtig feedback, der hjælper dig med at lykkes.
Ved at følge denne designguide til pladebearbejdning gør du ikke blot fremstillingsprocessen mere gnidningsløs; du gør også din virksomhed mere rentabel ved at reducere spild og forkorte din time-to-market. Uanset om du skal have fremstillet en enkelt prototype eller en stor produktionsserie, er vores mål at levere perfektion hver gang.
Klar til at starte dit næste projekt? Få et øjeblikkeligt tilbud. Har du spørgsmål om specifikke materialer eller komplekse geometrier, så kontakt os i dag.