 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
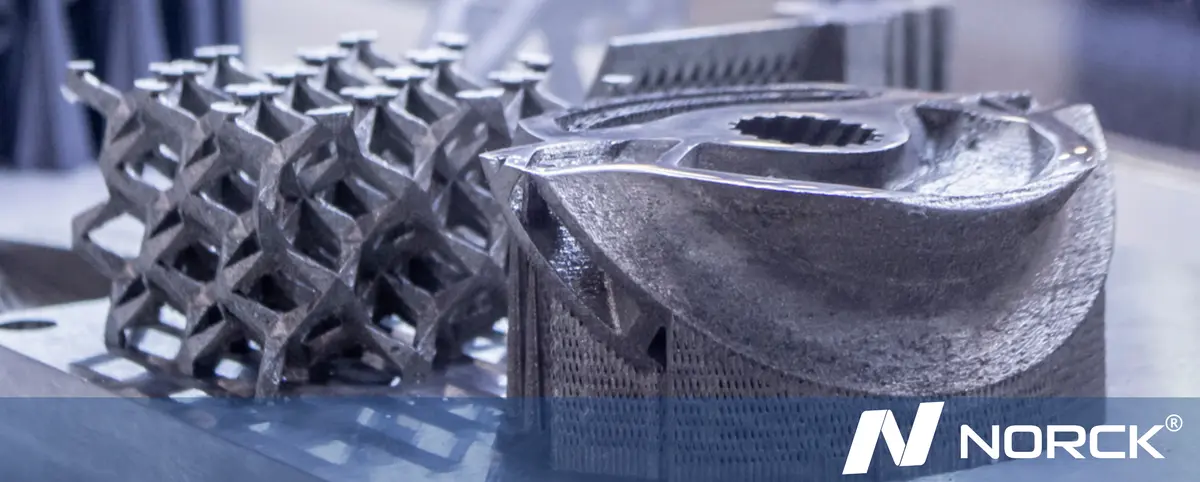
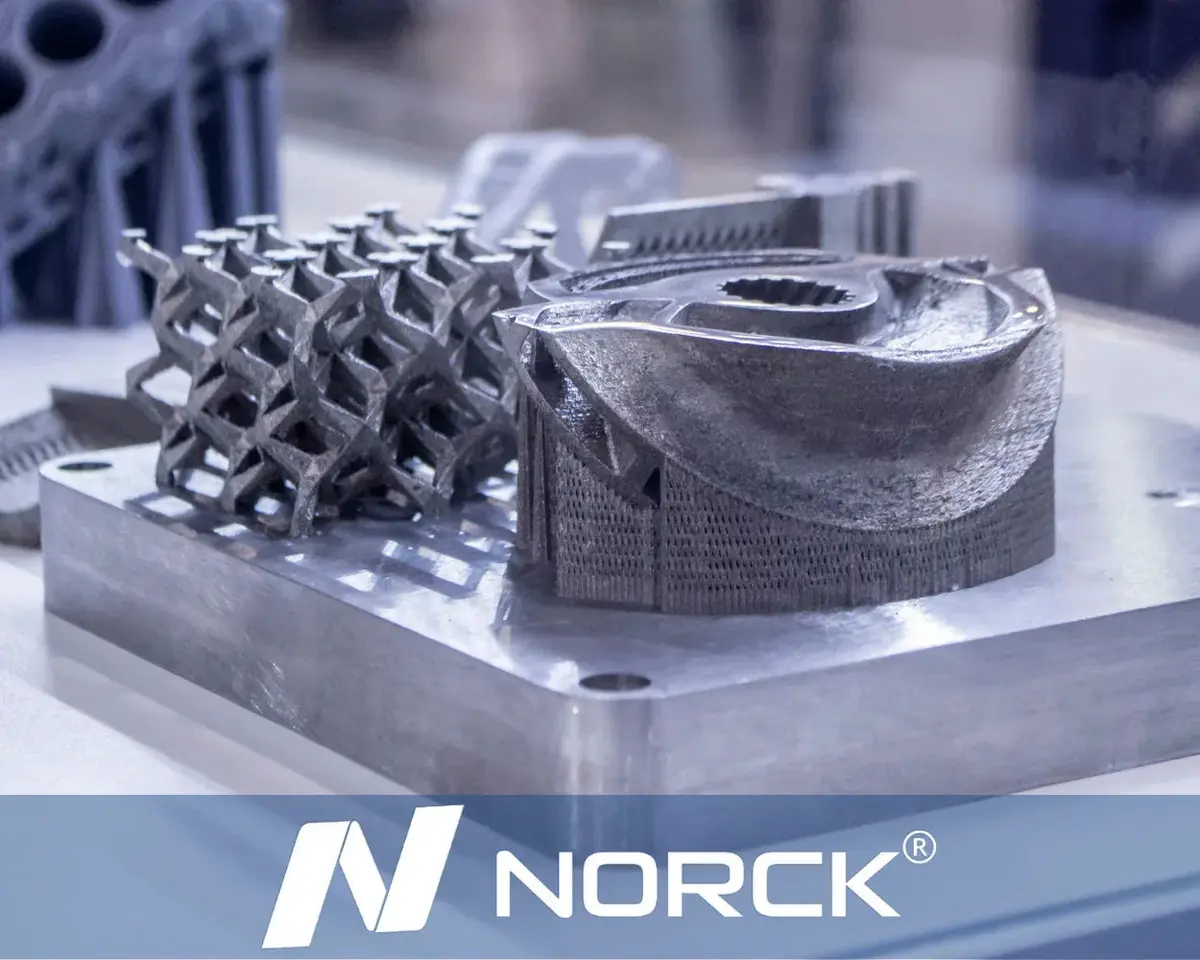
3D-print i metal i 2025: DMLS vs. binder jetting forklaret
Metalproduktionen har ændret ansigt. I 2025 er 3D-print i metal ikke længere et fjernt, futuristisk eksperiment, men har fået fodfæste som en hjørnesten i industriel produktion. Men i takt med at teknologien modnes, er der ét spørgsmål, som alle virksomheder og ingeniører i dag gerne vil have svar på: Hvilken service til 3D-print i metal er bedst til mit projekt?
Der er to sværvægtere på banen: Direct Metal Laser Sintering (DMLS) og Metal Binder Jetting (BJT). Begge fremstiller komplekse metaldele, men de fungerer efter helt forskellige principper, og vælger du den forkerte, fører det til unødvendige omkostninger eller svigt under belastning.
Hos Norck guider vi dag ud og dag ind vores kunder gennem netop den slags tekniske valg. Denne guide afmystificerer forskellene mellem DMLS og binder jetting, så du kan træffe en velinformeret beslutning for din produktionscyklus i 2025.
Nedenfor sammenligner vi metal binder jetting og DMLS punkt for punkt – og vi starter med styrke og materialeintegritet.
Forstå teknologierne
Hvad er DMLS?
Direct Metal Laser Sintering (DMLS), "guldstandarden for højtydende metaldele", er en teknologi, der bruger en kraftig fiberlaser til at smelte og sammenføje lag af metalpulver præcist. Da metallet smeltes fuldstændigt, bliver dele fremstillet med DMLS meget tætte og kompakte – til tider endda tættere end støbte eller smedede metaller.
Hvad er binder jetting?
Binder jetting kan beskrives som en "højhastigheds"-service til 3D-print i metal. Den bruger ikke en laser, men et printhoved, der påfører et flydende bindemiddel på et lag metalpulver og dermed "limer" det hele sammen. Når printningen er færdig, er emnet i en såkaldt "grøn" tilstand, hvilket betyder, at det er skørt og kun kan brændes i en ovn for at blive sintret.
1. Styrke og materialeintegritet
Når det gælder mekanisk ydeevne, har DMLS overtaget. Fordi laseren skaber en fuld metallurgisk binding under printningen, er delene næsten 100 % tætte og isotrope.
-
DMLS: Ideel til funktionelle slutbrugsdele inden for luft- og rumfart, medicinsk udstyr og bilindustrien.
-
Binder jetting: Selvom sintringsprocessen giver en stærkt bundet komponent, opstår der næsten altid en vis porøsitet, så tætheden kun kan nå 95 % til 98 %. Det er stadig ikke tilstrækkeligt til andre anvendelser som fx en turbine i en jetmotor eller et beslag til luft- og rumfart.
2. Hastighed og skalerbarhed
Det er her, binder jetting brillerer. I 2025 er binder jetting det foretrukne valg for virksomheder, der går fra prototyper til masseproduktion.
-
DMLS: Laseren skal bogstaveligt talt tegne hver eneste detalje i hver eneste del. Det betyder, at byggetiden stiger lineært, hvis du har en fuld bakke med komponenter. Derfor er DMLS bedre egnet til små serier af meget komplekse dele.
-
Binder jetting: Printhovedet dækker hele printbedet i én passage og lægger bindemiddel på snesevis af dele på én gang. Det kan printe et fuldt byggevolumen på en brøkdel af den tid, DMLS kræver. Hvis du har brug for 500 metalbeslag inden næste uge, er binder jetting højst sandsynligt den mest effektive vej.
3. Præcision og overfladefinish
Hvis dit design har små interne kanaler (som konturkøling i forme) eller kræver ekstrem målnøjagtighed, er DMLS vinderen.
-
DMLS: Laseren er utrolig fin, hvilket giver mulighed for snævre tolerancer og skarpe detaljer. Overfladefinishen er ensartet og minder om fint sandpapir.
-
Binder jetting: Delene krymper betydeligt under sintringen i ovnen – nogle gange med helt op til 15 % til 20 %.
4. Omkostninger
Som virksomhedsejer eller indkøbschef er bundlinjen ofte den afgørende faktor.
-
DMLS: Har generelt en højere pris pr. del. Det skyldes lasernes høje energiforbrug, kravet om støttestrukturer, der skal fjernes manuelt, og en lavere produktionshastighed.
-
Binder jetting: Meget lavere omkostninger ved store mængder. Fordi metoden er hurtigere og ikke kræver støttestrukturer, falder prisen pr. del markant, når du øger din ordremængde.
5. Krav til efterbehandling
Arbejdet med 3D-print i metal er langt fra slut, når printeren er færdig med et emne.
-
DMLS: Delene er svejset fast til byggepladen i metal. De har brug for støttestrukturer for at forhindre, at varmen får dem til at slå sig. Støttestrukturerne kan kun fjernes manuelt, med trådgnistning eller med CNC-bearbejdning.
-
Binder jetting: Da delene understøttes af løst pulvermateriale, kan de printes uden støttestrukturer. De kræver dog et ekstra trin i form af sintring i ovn, som er nødvendigt og tager flere timer, og der kan også være behov for varm isostatisk presning (HIP), hvis du vil opnå 100 % tæthed.
Konklusion: Hvilken har du brug for?
I 2025 afhænger valget mellem DMLS og binder jetting af målene for dit projekt:
-
Vælg DMLS: Hvis du har brug for højtydende komponenter i luftfartskvalitet, medicinske implantater med certificeret biokompatibilitet eller dele med komplekse interne gitterstrukturer, der skal kunne modstå ekstremt tryk.
-
Binder jetting: Hvis du har brug for serieproduktion af 50 til 5.000 dele og vil reducere stykprisen i store serier af funktionelle industrielle komponenter, hvor en let porøsitet er acceptabel.
Norck tror ikke på én løsning, der passer til alle. Vores produktionsplatform analyserer dine CAD-data og den ønskede mængde for at foreslå den mest effektive vej. Vores team sikrer, at dine dele leveres i den højeste kvalitet.
Kontakt os i dag, så hjælper en af vores erfarne ingeniører dig med at vælge den additive metalteknologi, der passer til dine produktionsmål for 2025.